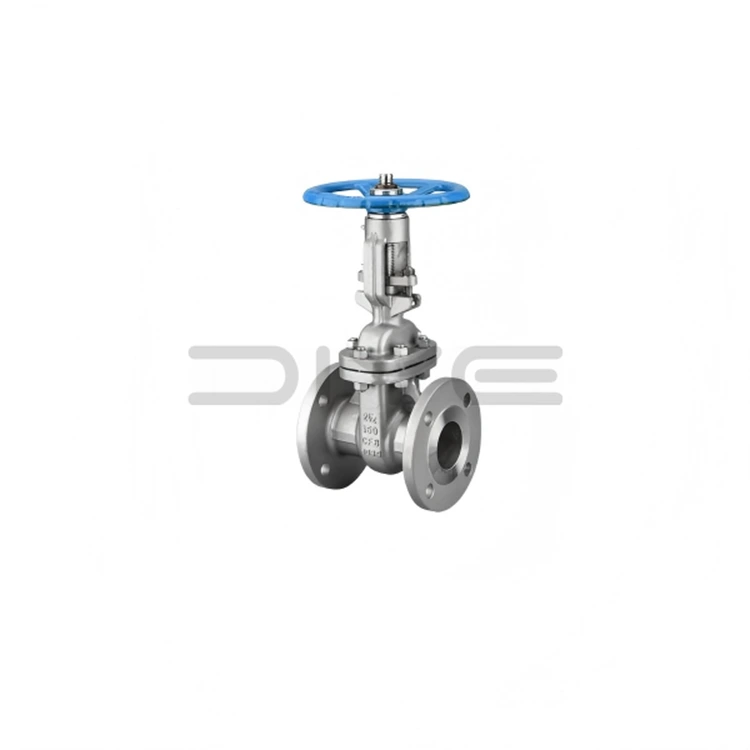
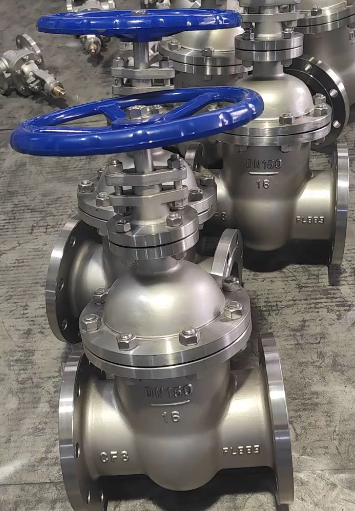
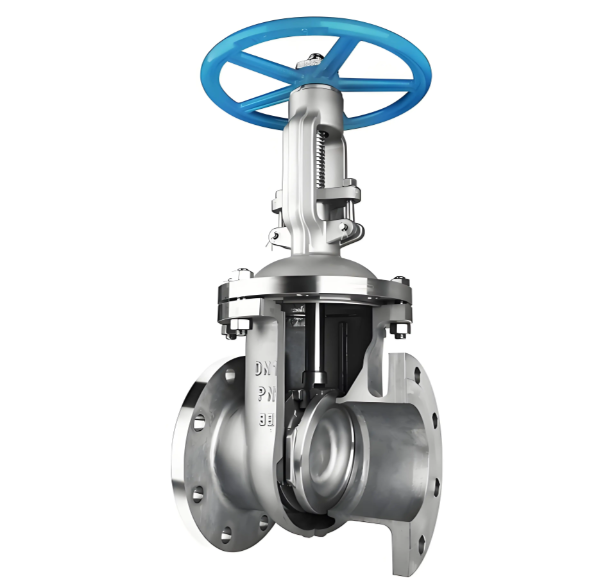
Қақпа клапандары үшін баспайтын болаттан жасалған сортты таңдау
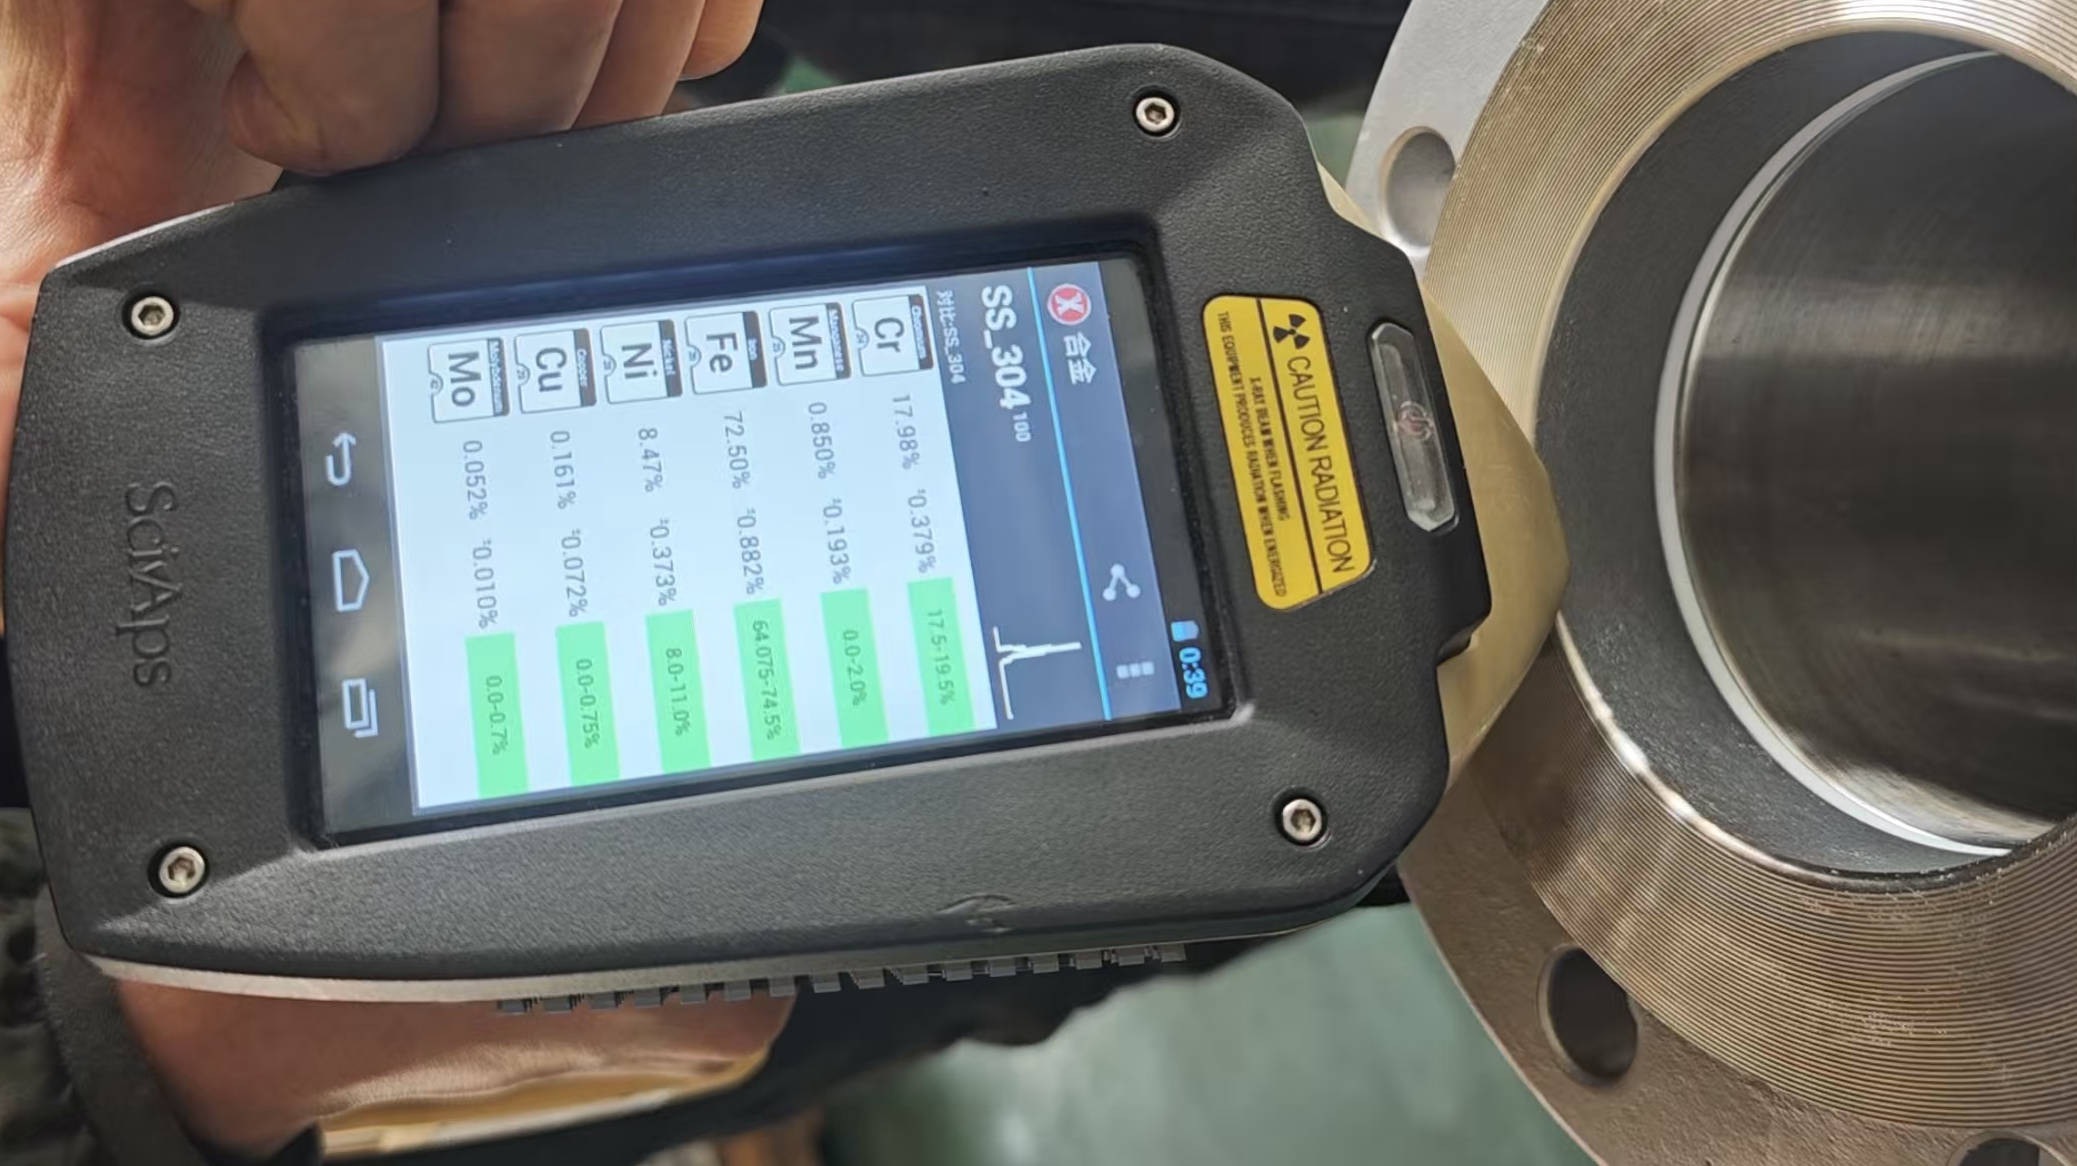
Материалдық бағаны таңдауТот баспайтын болаттан жасалған қақпа клапандары Тот баспайтын болаттан жасалған ысырма клапандары үшін материал сыныбын таңдау температура-қысымдағы қызмет көрсету шарттарымен бірге тасымалдаушы сипаттамаларымен анықталады. Төменде кеңінен қолданылатын үш құйма дәрежесі берілген:
CF8 (304 баспайтын болат):Сұйылтылған азот қышқылы және органикалық қышқылдар сияқты жеңіл коррозиялық орталар үшін қолайлы. Ол 400°C дейінгі жұмыс температурасына төтеп бере алады және ең үнемді өнімділікті қамтамасыз етеді.
CF8M (316 баспайтын болат):Сұйылтылған күкірт қышқылын, фосфор қышқылын және теңіз суын қоса алғанда, орташа коррозиялық қызметтерге арналған. Оның максималды жұмыс температурасы 450 ° C жетеді; молибденді қосу коррозияға төзімділікті айтарлықтай жақсартады.
CF3M (Ультра-төмен көміртекті 316L баспайтын болат):Дәнекерленген жинақтар үшін қолайлы. Оның құрамындағы көміртегі мөлшері 0,03%-дан төмен сақталады, бұл дәнекерлеу жігінің қызуы әсер ететін аймақтарда түйіршік аралық коррозияны тиімді болдырмайды.
Арнайы жұмыс жағдайлары үшін балама сорттар бар:
CF8C (347 баспайтын болат):Ниобий қосындысы көміртекті тұрақтандырады және жоғары температурадағы түйіршікаралық коррозияға тамаша төзімділік береді.
CN7M (20 қорытпасы):Ыстық концентрлі күкірт қышқылына қызмет көрсету үшін арнайы жасалған.
Баға таңдау тәртібі:
Технологиялық ортаның түрі мен концентрациясын растаңыз
Үміткерлер бағаларының коррозияға сәйкестігін тексеру үшін коррозияға төзімділік жөніндегі нұсқаулықтарды қараңыз.
Жұмыс температурасы мен қысым параметрлерін анықтаңыз
Коррозия және қысым-температура талаптарын қанағаттандыратын сортты аяқтаңыз
Құю және өңдеу сипаттамаларыТот баспайтын болаттан жасалған қақпа клапандарыТот баспайтын болаттан жасалған қақпа клапандарын құю тәжірибесі көміртекті болаттан жасалған қақпа клапандарынан айтарлықтай ерекшеленеді.
Тот баспайтын болат көміртекті болатпен салыстырғанда балқытылған металдың өтімділігін нашар көрсетеді. Қалыпты толық толтыру үшін құю температурасын 50‑80°C жоғарылату керек; шамадан тыс температура, алайда, дөрекі астық құрылымы мен механикалық беріктігінің төмендеуіне әкеледі.
Сондай-ақ, тот баспайтын болат көміртекті болаттан шамамен 1,5 есе жоғары шөгу қабілетіне ие. Сондықтан үлкен шөгулі қуыстарды азайту үшін қақпалар жүйесін жобалауда үлкенірек көтергіштер міндетті болып табылады. Құю кезінде қаттырақ беттік қақ пайда болады, бұл шайқауды және тегістеуді көп еңбекті қажет етеді.
Өңдеу операцияларында тот баспайтын болат нашар өңделеді және құралдың тозуын тездететін күшті қатайту үрдісін көрсетеді. Тәжірибелік қарсы шараларға YG сериялы цементтелген карбидті кескіш құралдарды қолдану, кесу жылдамдығын көміртекті болаттың әдеттегі мәндерінің 60-70%-ға дейін төмендету және құралдың жұмыста шыңдалған беткі қабаттарда қалып қоймауы үшін жоғары беру жылдамдығын қолдану кіреді.
Тығыздағыш беттерді қатты қаптауға ерекше назар аудару керек. Тот баспайтын болаттан жасалған негізгі метал мен қатты қапталған стеллит шөгінділері арасындағы сәйкес келмейтін термиялық кеңею коэффициенттері дәнекерлеуден кейін қалдық кернеуді және құрамдас бөліктердің бұрмалануын тудыруы мүмкін. Тот баспайтын болаттан жасалған қақпақ клапандары үшін бетті өңдеу және пассивациялау Тот баспайтын болаттың ішкі коррозияға төзімділігіне қарамастан, сенімді қызмет ету мерзімі және сенімді қызмет ету мерзімін сақтайды.
Ішкі бетті өңдеу:
Ішкі ағын жолдары құйма қағын және қалдық құмды кетіру үшін жарылыспен тазартылады. Содан кейін компоненттер азот-фтор қышқылының пассивтендіргіш ерітіндісімен өңделеді. Бұл өңдеу беттің бос темірмен ластануын болдырмайды және қалыңдығы 2‑5 нм болатын біркелкі, тығыз хром-оксидті пассивті пленканы жасайды — коррозиядан қорғауды қамтамасыз ететін негізгі тосқауыл.
Пассивация сапасы көк нүкте сынағы арқылы расталады: бетке сынақ ерітіндісі (калий феррицианиді және азот қышқылы) қолданылады. Өтпелі нәтиже 30 секунд ішінде көк түссіздікті көрсетпейді; көк дақтар қалдық бос темір ластануын көрсетеді.
Сыртқы бетті өңдеу:
Әдетте, тот баспайтын болаттан жасалған қақпа клапандары жақсы атмосфералық коррозияға төзімділігінің арқасында сыртқы бояуды қажет етпейді. Жоба спецификациялары боялған таңбалауды талап еткенде, тегіс баспайтын болаттан жасалған беттерде бояудың нашар адгезиясын жеңу үшін алдымен эпоксидті праймер қолданылуы керек, содан кейін үстіңгі жабын жағылуы керек.
Фланецті нығыздау беттері тасымалдау және сақтау кезінде уақытша қорғау үшін тоттануға қарсы маймен қапталған, бұл нығыздау өнімділігін төмендететін беткі тот дақтарын болдырмайды.
Қатысты жаңалықтар
- Соғылған болат қақпасы дегеніміз не және ол өнеркәсіптік ағынның сенімді басқаруын қалай қолдайды?
- Тот баспайтын болаттан жасалған ANSI 150LB фланецті Y сүзгі құбыр желісін сенімді фильтрациялауға арналған.
- Тот баспайтын болаттан жасалған шарикті клапан Толық сынақ процесі | Стандартты тексеру және сапаны қамтамасыз ету
- Гигиеналық сұйықтықтарды басқару жүйелеріне арналған санитарлық 3 бөлікті көбелек клапан
- Заманауи гигиеналық сұйықтықтарды өңдеудегі санитарлық одақ тексеру клапанының үрдістері
- Екі бөлікті фланецті шарикті клапан: құрылымдық принциптер, орнату ережелері және қолдану шектеулері
Маған хабарлама қалдырыңыз